Artykuł sponsorowany
Dlaczego kształt walcowy sprężyny naciskowej pomaga utrzymać stabilność osiową
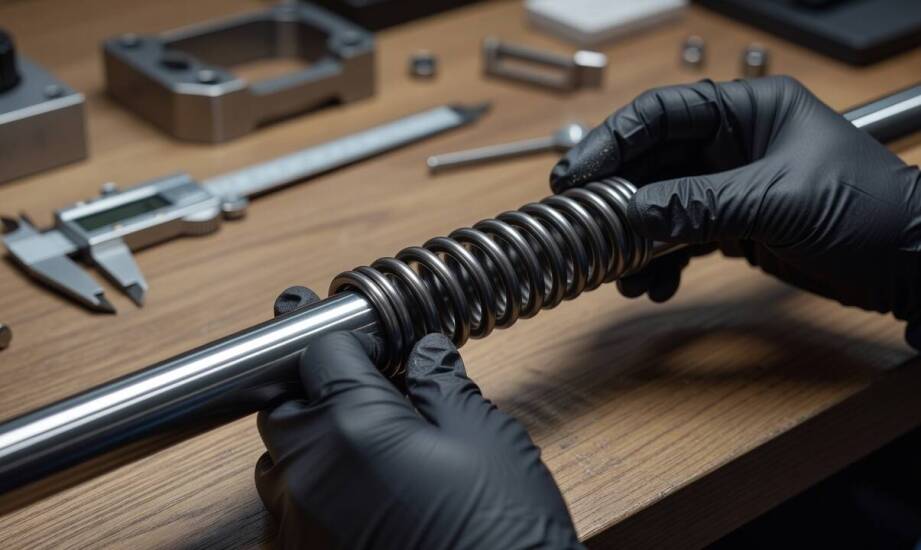
Zaprojektowanie niezawodnego mechanizmu dociskowego wymaga dokładnego przewidzenia zachowania elementu sprężystego pod zmiennym obciążeniem. Siła sprężyny naciskowej o identycznej wartości nominalnej nie zawsze przekłada się na taką samą pracę roboczą w gotowym urządzeniu. Detal o nieodpowiednio dobranej geometrii wykazuje naturalną skłonność do ugięcia bocznego w trakcie ściskania, zwłaszcza przy szybkich cyklach pracy. Taka utrata stabilności osiowej odczuwalnie zaburza przewidywalność ruchu i prowadzi do wadliwej pracy całego zespołu mechanicznego. Wybór odpowiedniego kształtu zwojów oraz właściwego podparcia stanowi pierwszy krok do zapewnienia płynnego i bezpiecznego przekazywania obciążeń w maszynach przemysłowych.
Przeczytaj również: Przekładanie książek i artykułów naukowych z języka ukraińskiego na polski
Jak cylindryczna geometria rozkłada obciążenie osiowe?
Klasyczna sprężyna walcowa charakteryzuje się stałą średnicą zewnętrzną i wewnętrzną na całej swojej długości roboczej. Taka regularna budowa sprawia, że siła ściskająca rozkłada się równomiernie na wszystkie aktywne zwoje. Równomierny transfer naprężeń bezpośrednio sprzyja prawidłowemu, osiowemu prowadzeniu współpracujących elementów mechanicznych. Symetryczny kształt detalu naturalnie ogranicza możliwość powstawania niekontrolowanych przesunięć poprzecznych pod wpływem narastającego nacisku z góry lub z dołu układu. W odróżnieniu od modeli stożkowych, które inżynierowie stosują zazwyczaj przy mocno ograniczonej przestrzeni montażowej, konstrukcja o stałej średnicy zachowuje bardziej przewidywalną charakterystykę ugięcia wzdłuż jednej osi głównej.
Przeczytaj również: Donice plastikowe, ceramiczne czy betonowe — które wybrać?
Prawidłowo dobrana część sprężysta pracuje bardzo stabilnie, gdy współpracuje z precyzyjnie dopasowanym trzpieniem wewnętrznym lub prowadzącą tuleją zewnętrzną. Obecność fizycznego podparcia dodatkowo wzmacnia efekt symetrycznego przenoszenia sił od podstawy montażowej aż po element dociskany. Zastosowanie dopasowanego prowadzenia sprzętowego znacząco zmniejsza ryzyko trwałej deformacji bocznej, nawet przy wielokrotnie powtarzającej się pracy cyklicznej układu. Odpowiednie ograniczenie luzów montażowych pozwala zwojom pracować wyłącznie w zadanym wektorze siły, co chroni strukturę materiału przed przedwczesnym zmęczeniem.
Przeczytaj również: Płyty dibond jako alternatywa dla tradycyjnych materiałów budowlanych – co je wyróżnia?
Przyczyny i objawy utraty stabilności osiowej
Ryzyko utraty założonej ścieżki ruchu rośnie przede wszystkim w sytuacjach nieprawidłowego zwymiarowania detalu względem przestrzeni roboczej. Zjawisko wyboczenia pojawia się najczęściej przy dużym stosunku długości swobodnej do średnicy zewnętrznej elementu. Długi odcinek pozbawiony bocznego podparcia, w połączeniu z minimalnie niewspółosiowym przyłożeniem obciążenia, szybko prowadzi do niebezpiecznego wygięcia. Zbyt luźne lub całkowicie brakujące prowadzenie dodatkowo potęguje te niekorzystne tendencje w trakcie powtarzalnej pracy. W takich niesprzyjających warunkach nawet perfekcyjnie wykonana walcowa sprężyna naciskowa ulegnie poprzecznemu odkształceniu, ignorując główny kierunek działania siły dociskającej.
Rozpoznanie problemów ze statecznością w pracującym mechanizmie opiera się na obserwacji kilku charakterystycznych zjawisk fizycznych. Praktyczne objawy wyboczenia obejmują wyraźne tarcie wygiętych zwojów o wewnętrzne ścianki prowadnicy oraz odczuwalnie nierówny skok roboczy układu. Operatorzy maszyn często odnotowują również powstawanie nietypowego hałasu i obserwują przyspieszone zużycie ścierne współpracujących powierzchni stalowych. Umieszczenie całego zwoju na stabilnym trzpieniu skutecznie zapobiega tego typu usterkom. Produkcja komponentów odpornych na trudne warunki wymaga specjalistycznej wiedzy technicznej. Firma Spretech J.K. zajmuje się wytwarzaniem technicznych elementów sprężystych na indywidualne zamówienie dla branży przemysłowej. Zakład produkcyjny dostosowuje grubość drutu oraz skok zwojów do konkretnych wymogów obciążeniowych, co pozwala wyeliminować problemy ze stabilnością na etapie planowania mechanizmu.
Utrzymanie niezachwianej stateczności osiowej podczas pracy urządzenia nie wynika wyłącznie z zastosowania popularnego cylindrycznego kształtu. O faktycznej niezawodności całego układu decyduje precyzyjne zintegrowanie parametrów geometrycznych z formą zastosowanego prowadzenia oraz specyfiką miejsca montażu. Zignorowanie zaleceń dotyczących proporcji wymiarowych lub dopuszczenie do odchyleń wektora siły obciążającej zawsze prowadzi do mechanicznej degradacji. Właściwe dopasowanie materiału i gabarytów do przestrzeni roboczej maszyny skutecznie chroni przed niszczącym zjawiskiem wyboczenia zwojów.
Kategorie artykułów
Polecane artykuły

Kluczowe cechy drzwi wahadłowych w chłodniach i mroźniach – co musisz wiedzieć?

Najważniejsze cechy wytrzymałych spodni do pracy – funkcje i materiały

Ciężarówki na akumulator – idealny prezent na każdą okazję
